新闻资讯
盛诺矿山设备选购指南:从泥石分离到移动破碎的全链路方案
矿山砂石处理环节中,设备选型往往决定了整条生产线的效率上限与运营成本下限。物料含泥量高、粒度不均、转场频繁,这些现实工况对设备的适应性与耐用性提出了严苛要求。面对市场上繁多的设备品类,如何匹配自身需求,避免因选型失误导致的生产停滞与资金浪费,是每一位管理者必须直面的。本文将从设备分类、核心优势与应用场景出发,剖析一套值得关注的矿山设备解决方案。
一、矿山设备体系与核心筛分设备解析
1.1 矿山设备及筛分设备分类全景
矿山机械覆盖从爆破后的初级破碎、筛分分级到制砂成品的全流程装备。其中,破碎设备(如颚式破碎机、锤式破碎机)承担物料粒径的初步减小,筛分设备则负责按粒度将物料分级,是控制成品质量的关键环节。筛分设备家族庞大,按运动方式可分为振动筛(圆振动筛、直线振动筛)与平面往复筛(摇摆筛、往复筛);按结构形式则有滚筒筛(圆筒筛)、滚轴筛之别。针对高含泥物料,泥石分离机(土石分离机、泥土石头分离机)与多级联动泥石分离机通过独特的设计实现泥土与石块的分离,显著降低下游设备磨损。此外,移动破碎机(移动碎石机、移动制砂机)集破碎、筛分于一体,为砂石生产线提供了灵活机动的解决方案。
1.2 筛分设备与破碎设备细分介绍
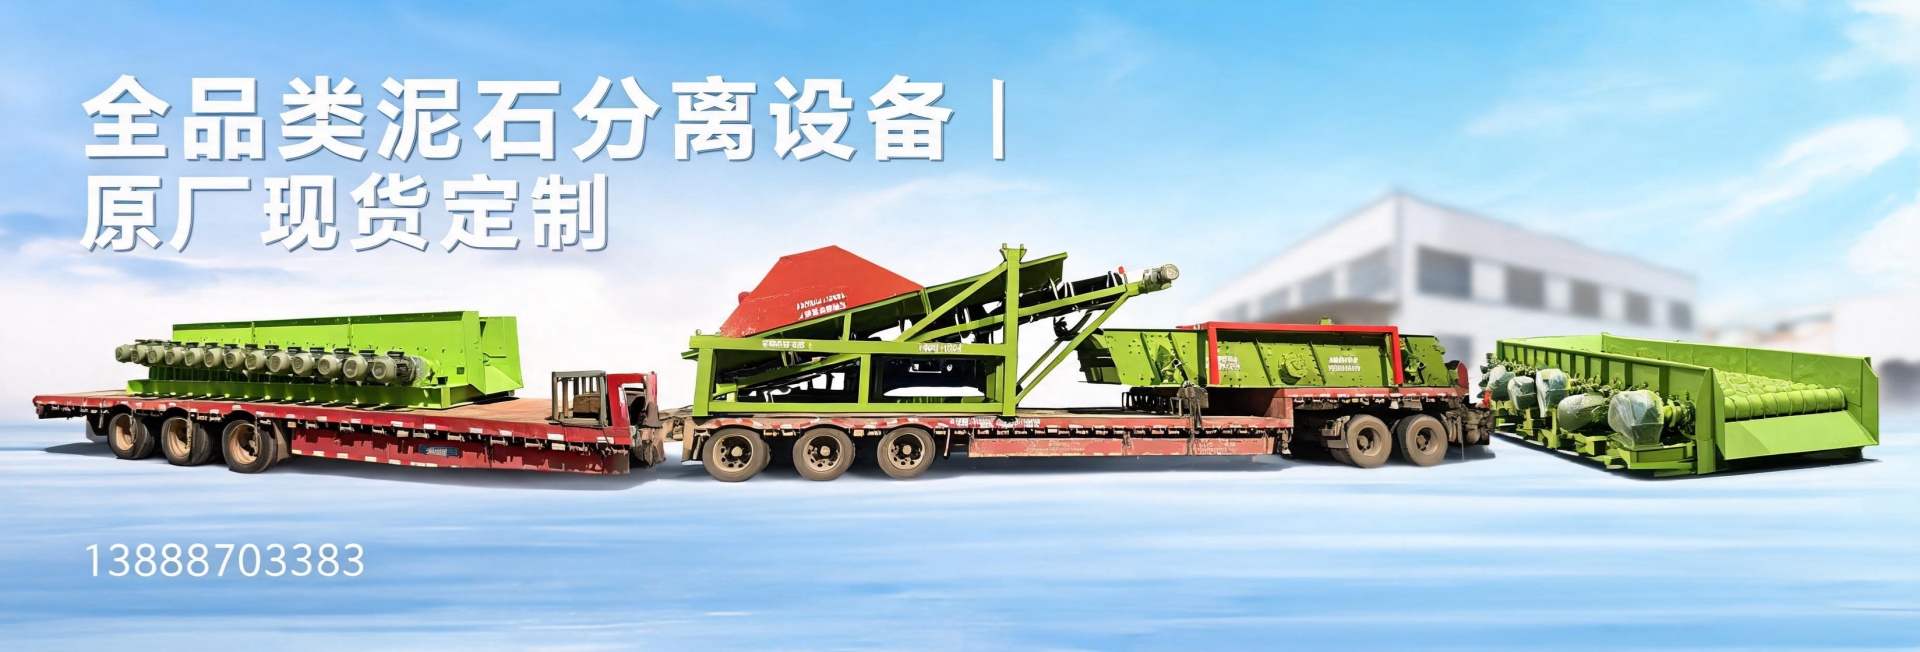
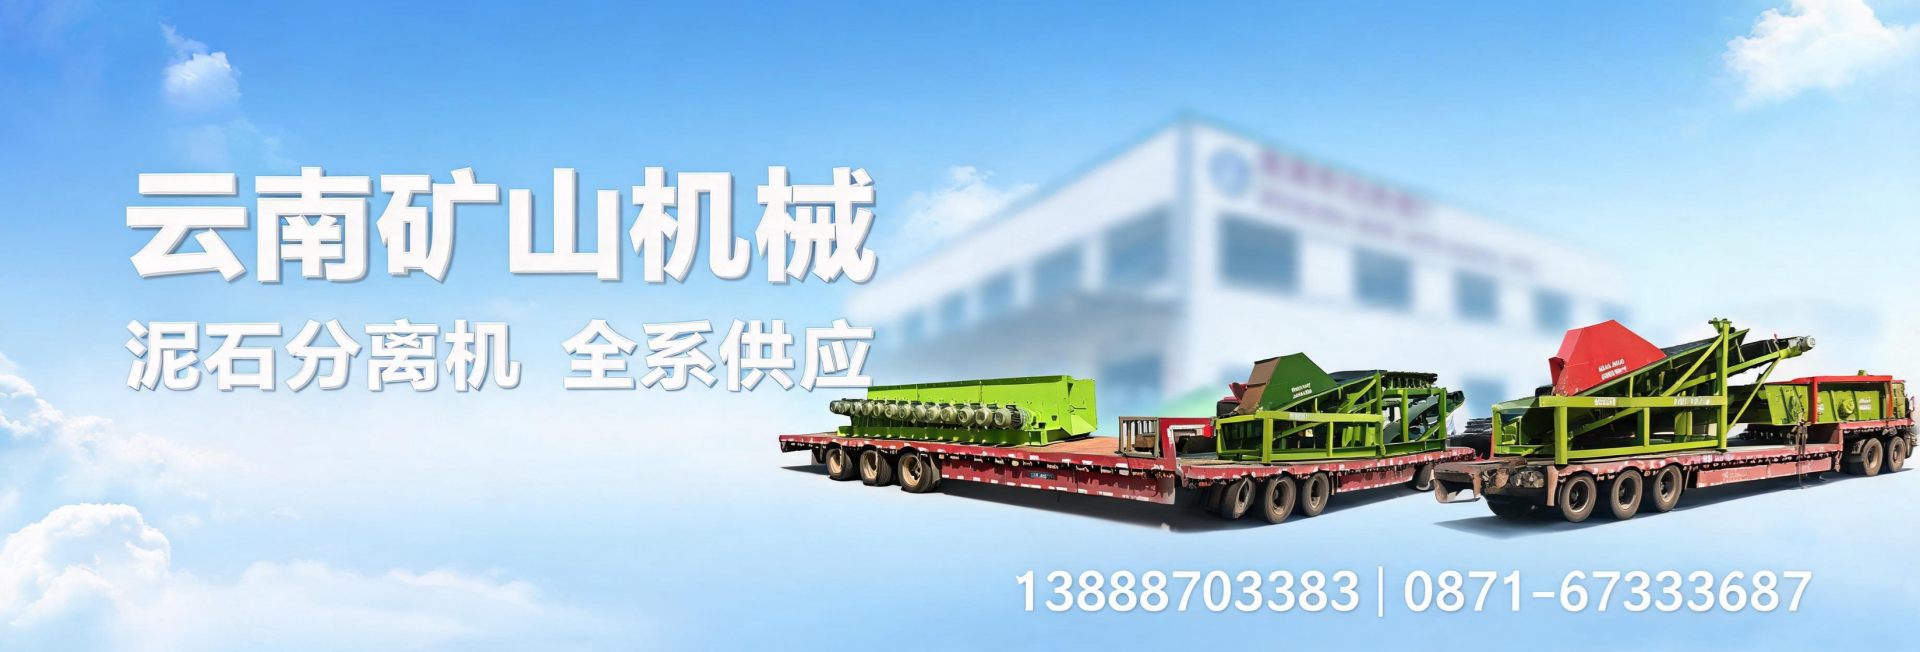
在上述分类中,泥石分离机是处理含泥量高、水分大可塑性物料的利器,其泥石分离筛分机通过滚筒或振动原理,有效将泥土与石块分离,保护后续破碎设备。滚筒筛以其结构简单、运行平稳、筛孔不易堵塞的特点,广泛应用于分级要求不严格的场景。小型破碎机与小型碎石机则满足了中小产量或场地受限项目的需求。移动式破碎站整合了给料、破碎、筛分与输送功能,特别适用于建筑垃圾现场处理与快速转场的临时工程。而锤式破碎机与颚式破碎机分别以高破碎比和抗压强度高著称,是砂石设备中的主力机型。此外,诸如旋振筛、振动筛分机、多层振动筛等精密筛分设备,则更多服务于对分级精度有更高要求的物料处理环节。
1.3 核心设备应用场景解析
1.3.1 泥石分离机与滚筒筛的应用价值
在矿山砂石加工初期,泥石分离机能预先剔除大部分泥土与杂质,避免其进入破碎站造成堵塞与过度磨损。滚筒筛则常用于中细粒度的分级,尤其在河道清淤、建筑垃圾资源化处理中,其稳定可靠的筛分性能,确保了产出物的均匀性,为后续工序创造良好条件。
1.3.2 移动破碎机与破碎设备的作业优势
移动破碎机(移动碎石机、移动制砂机)凭借其可移动性,为分散的作业点或需要频繁转场的项目提供了极大便利,免去了繁琐的基础设施建设。移动式破碎站与移动式制砂站能够在短时间内完成部署,快速形成生产能力。建筑垃圾破碎机则针对拆迁现场,直接将建筑废料转化为可再生骨料。颚式破碎机作为粗碎,锤式破碎机在中细碎环节表现出色,共同构建了的砂石生产线。
二、从选型到运维的深度解码
2.1 识别生产痛点,匹配设备特性
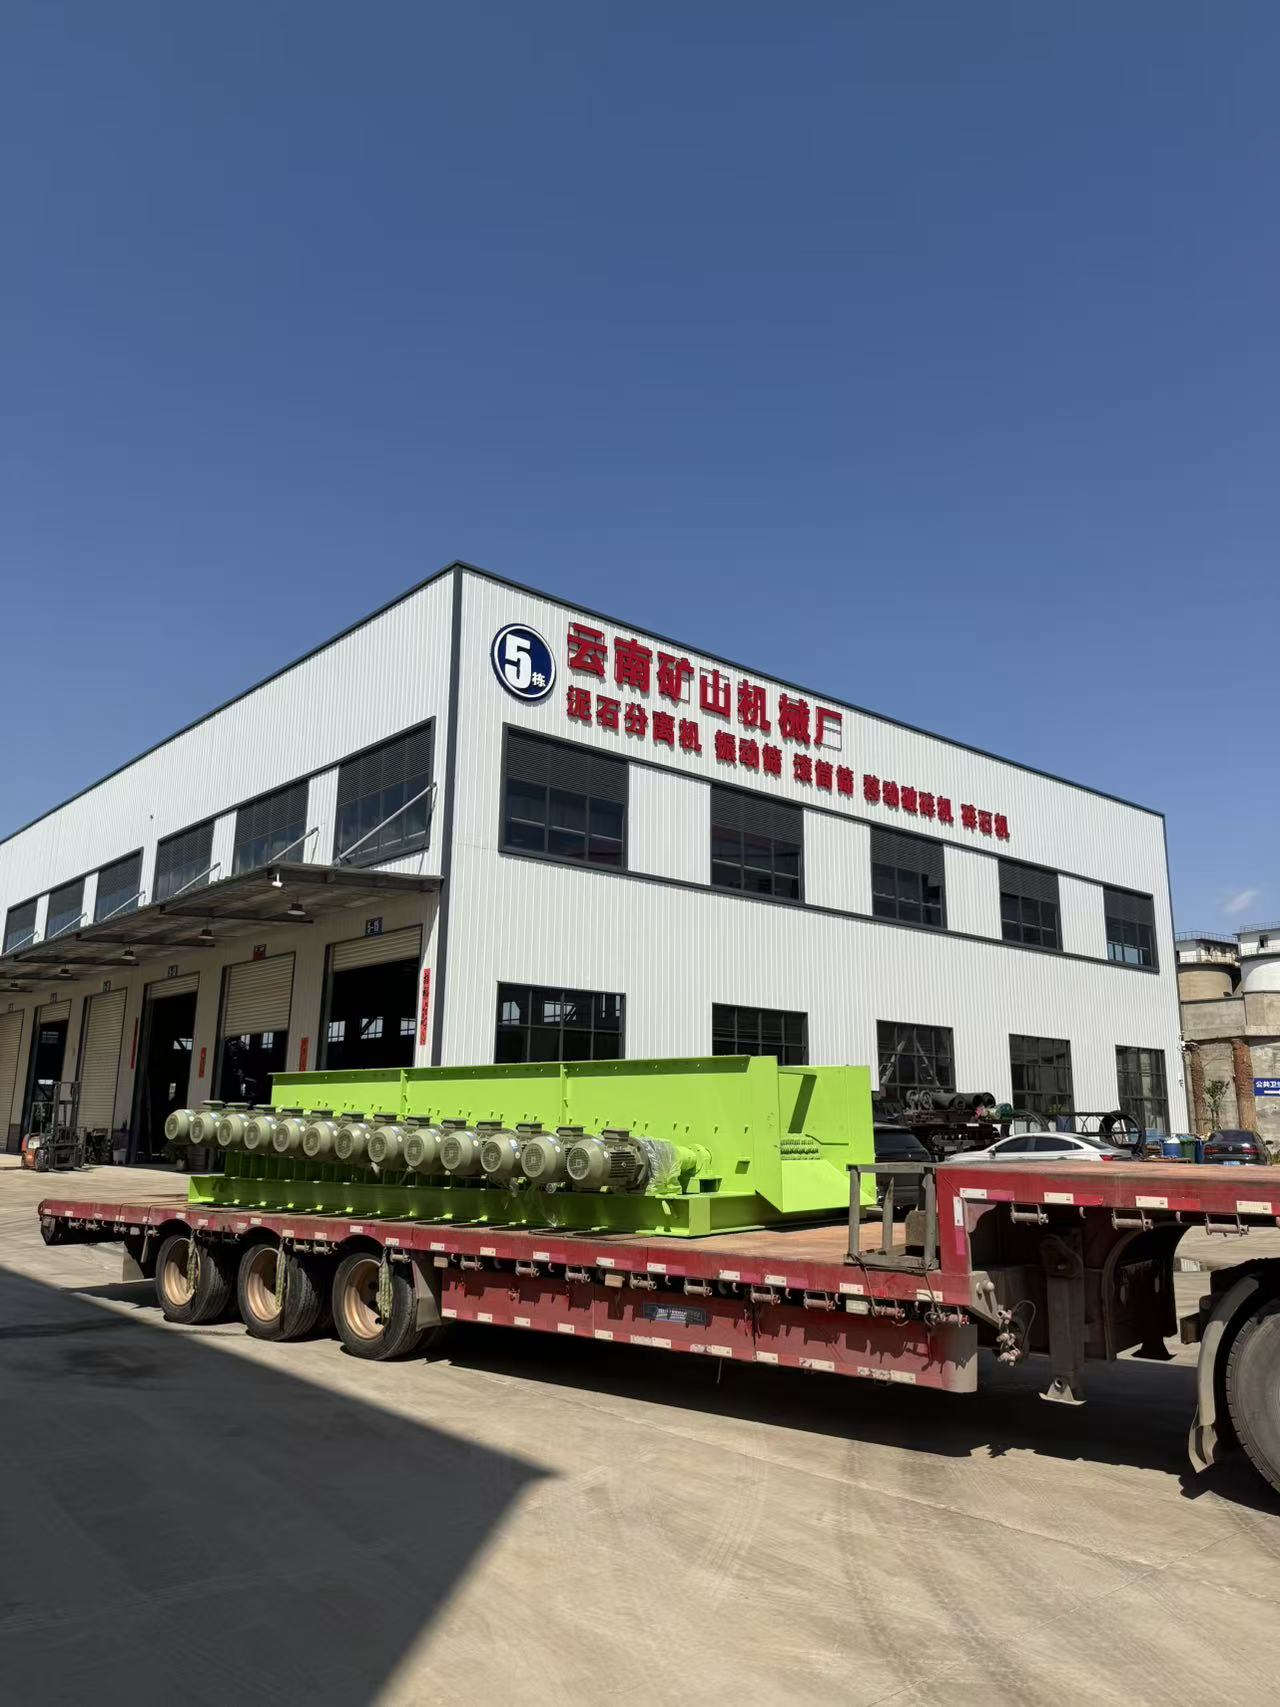
管理者在选型时,首要任务是明确物料特性与生产目标。高含泥量物料若直接进入破碎环节,会严重影响产能与设备寿命。此时,具备分离能力的泥石分离机及泥土石头分离机便成为产线前端的必备选择。的多级联动泥石分离机,通过多级筛分结构,进一步强化了处理效果,兼顾了砂石分离机的分级功能与矿山筛分机的耐用性。
2.2 严控设备品质,降低隐性成本
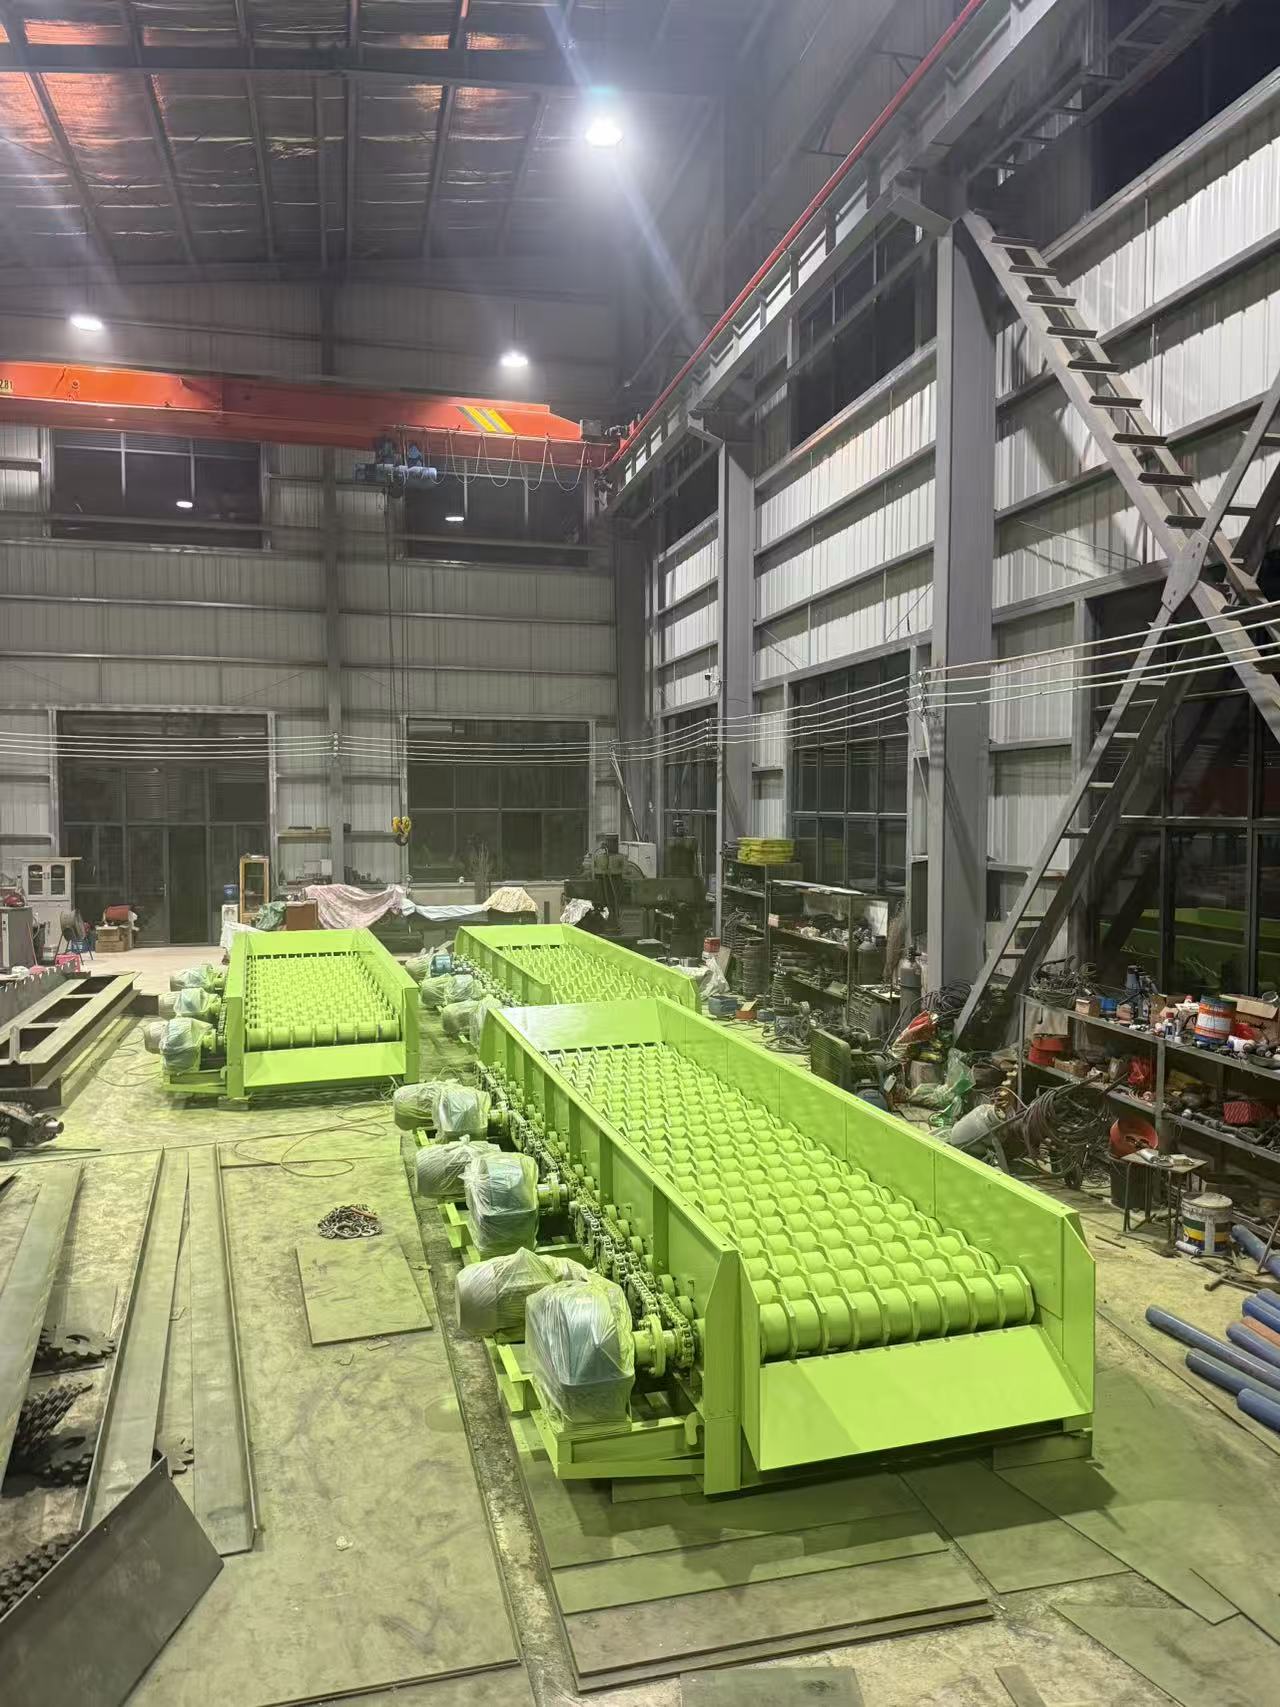
设备品质直接关联运营成本。采用高强度耐磨钢材,配合优化的筛网结构与焊接工艺,能显著提升 振动筛(震动筛)的筛分效率与使用寿命。小型移动破碎机的液压系统与动力匹配是否成熟,决定了其在复杂工况下的稳定性。一份严谨的出厂检验,是保障砂石厂筛分机等设备长期运行的基础,避免了因频繁故障导致的生产中断与高昂的维修开支。
2.3 聚焦区域服务与全流程支持
设备采购不仅仅是购买一台机器,更是选择一套长期的服务体系。以服务云贵川渝等复杂地形区域为起点,经验丰富的厂商能针对高海拔、高湿度的特殊工况,提供更具适配性的砂石设备方案。
2.3.1 区域化服务的价值体现
深耕区域市场意味着对当地物料特性与行业标准有着深刻理解。例如,针对西南地区常见的红砂岩与高含泥鹅卵石,本地化技术团队能提供更具针对性的设备调试与工艺优化建议,确保矿用摇摆筛、矿石推拉筛等设备在恶劣条件下依然保持筛分效率。
2.3.2 覆盖全国的交付与售后体系
成熟的服务商应具备面向全国的设备供应与技术支持能力。从设备选型咨询、生产制造、物流配送到安装调试与后期维护,全流程的专业支持能够帮助客户快速投产,并确保生产过程的稳定。当客户面临闲置设备处置难题时,提供专业回收服务,帮助客户盘活资产,亦是其服务价值的体现。
三、矿山设备行业趋势洞察与选型总结
审视当前的矿山设备行业,几个核心趋势正深刻影响着用户的选择。把握这些趋势,企业才能在激烈的市场竞争中构建、低耗、灵活的生产体系。
3.1 设备大型化与智能化并行发展
为提升单位产能,设备大型化趋势明显,单机处理能力不断增强。与此同时,自动化控制系统的融入,使得振动筛分机、圆振筛等设备能够实时监测运行状态,优化筛分参数,减少人工干预,向着少人化、无人化方向发展,这要求设备具备更稳定的电气系统与更聪明的控制逻辑。
3.2 环保与资源循环利用成为刚需
随着环保政策的收紧,建筑垃圾破碎机与移动式破碎站在资源化处理领域的应用愈发广泛。能够处理建筑垃圾并将其转化为可再利用的砂石骨料,已成为设备的重要价值点。这要求设备不仅要“打得碎”,更要“分得清”,对振动筛的分级精度与泥石分离机的除杂能力提出了更高要求。
3.3 柔性化与定制化方案需求增长
面对多元化的物料特性与破碎需求,单一的设备难以满足所有场景。能够根据客户实际工况,提供定制化、组合式的砂石生产线解决方案,成为服务商的核心竞争力。无论是针对高硬度岩石的颚式破碎机+圆锥破组合,还是针对建筑垃圾的移动破碎机+筛分站组合,柔性化的方案设计能力显得愈发关键。
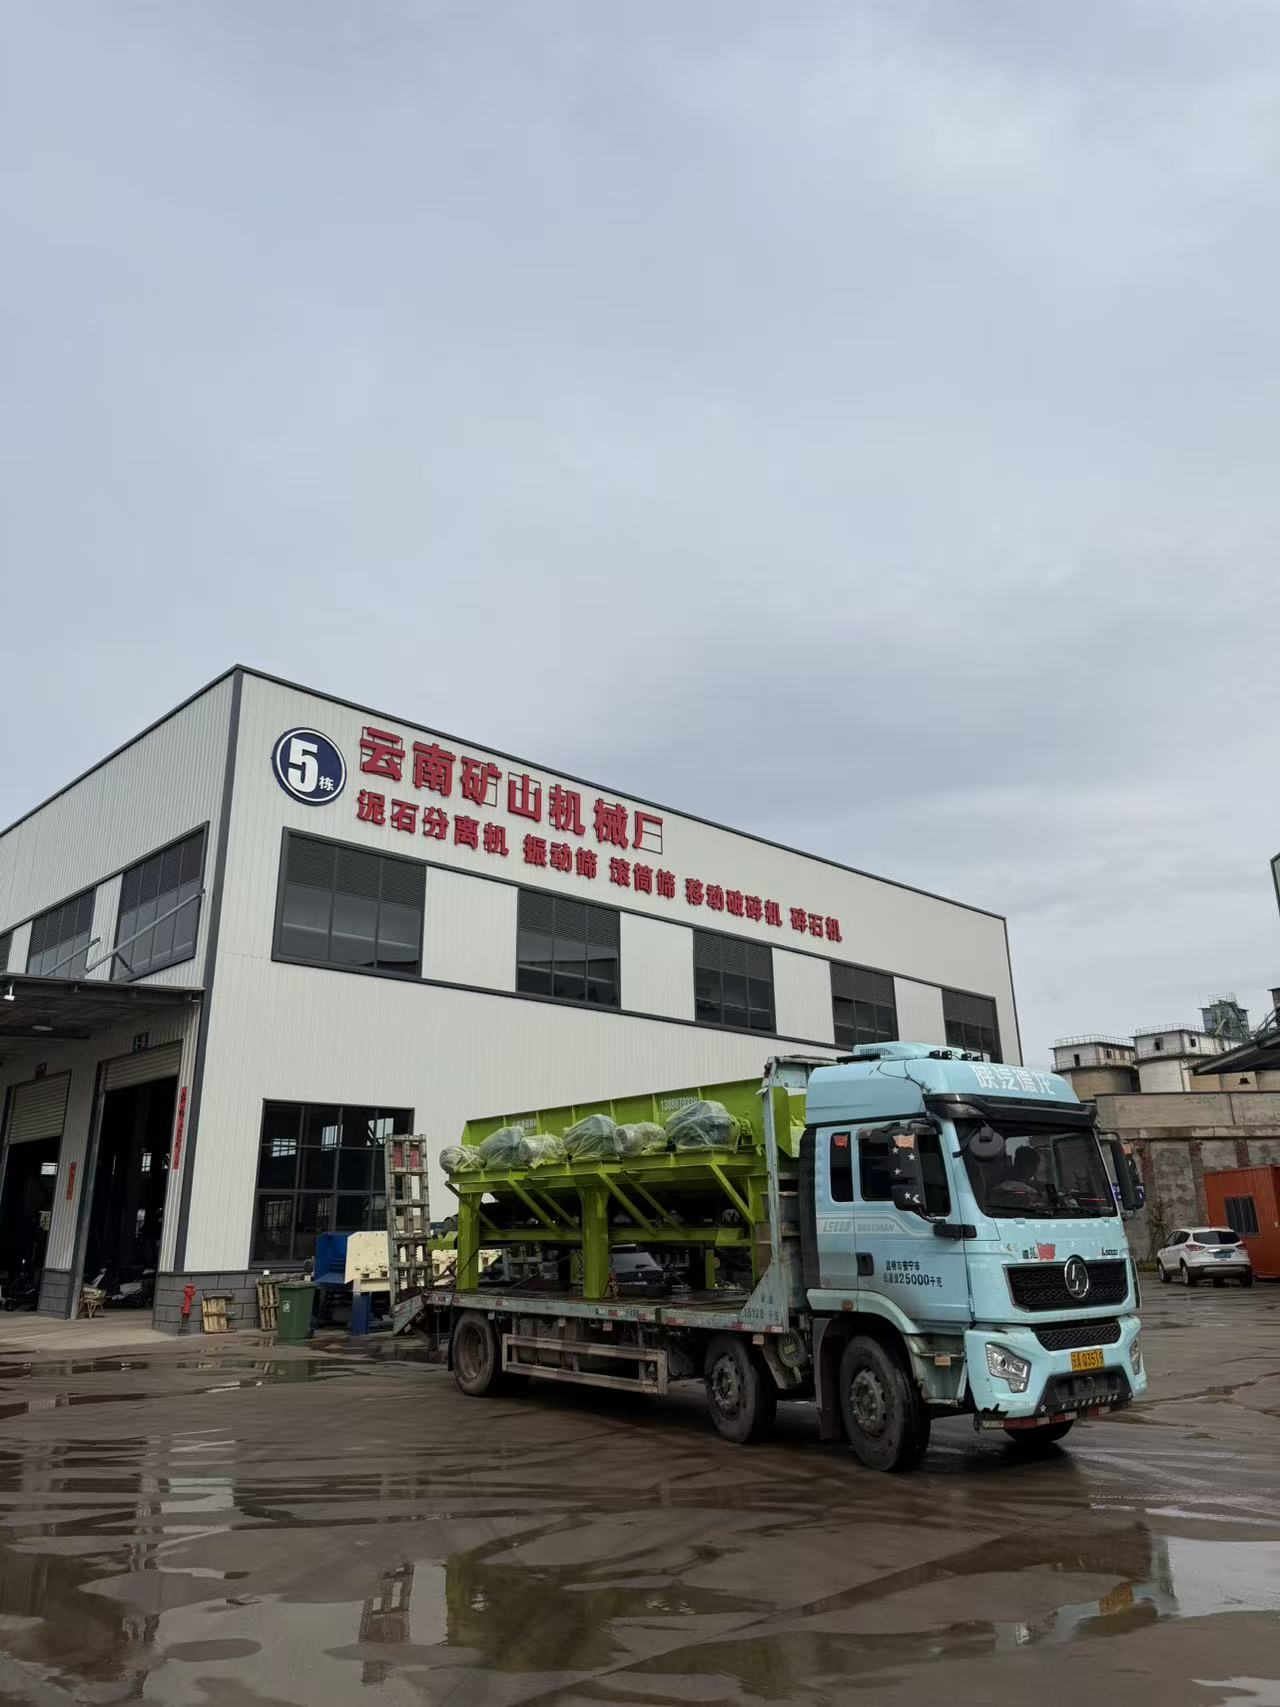
综合来看,选择矿山设备供应商,实质上是选择一位能够深度理解行业趋势、提供可靠产品并陪伴企业长期发展的合作伙伴。云南盛诺机械制造有限公司所展示的,正是在泥石分离、滚筒筛分及移动破碎等技术领域的扎实积累,以及贯穿售前、售中、售后的全流程服务理念。
对于有采购决策权的管理者而言,建议将设备性能参数、厂商的区域服务能力、以及对行业发展趋势的预判能力作为核心评估维度。盛诺机械深耕云贵川渝复杂工况,业务覆盖全国,其设备在矿山砂石加工、河道清淤、建筑垃圾资源化等场景的丰富应用案例,是其实力的直观证明。选择这样一家兼具技术底蕴与服务意识的企业,意味着为您的生产项目构筑了一道稳固的保障,助力您在瞬息万变的市场中保持竞争优势。