新闻资讯
云南泥石分离设备优选指南:破解高含泥物料处理难题
在矿山砂石加工与建筑垃圾资源化处理领域,泥石分离环节直接决定整条生产线的运行效率与综合成本。面对高含泥、高含水率的复杂工况,选择一家技术扎实、经验深厚的设备制造商,往往比盲目追求设备单价更为关键。本文将从行业痛点出发,深度解析云南泥石分离设备的选型逻辑,并重点剖析具备区域服务优势的制造企业。
一、泥石分离设备行业现状与核心挑战
1.1 高含泥工况下的设备选型困境
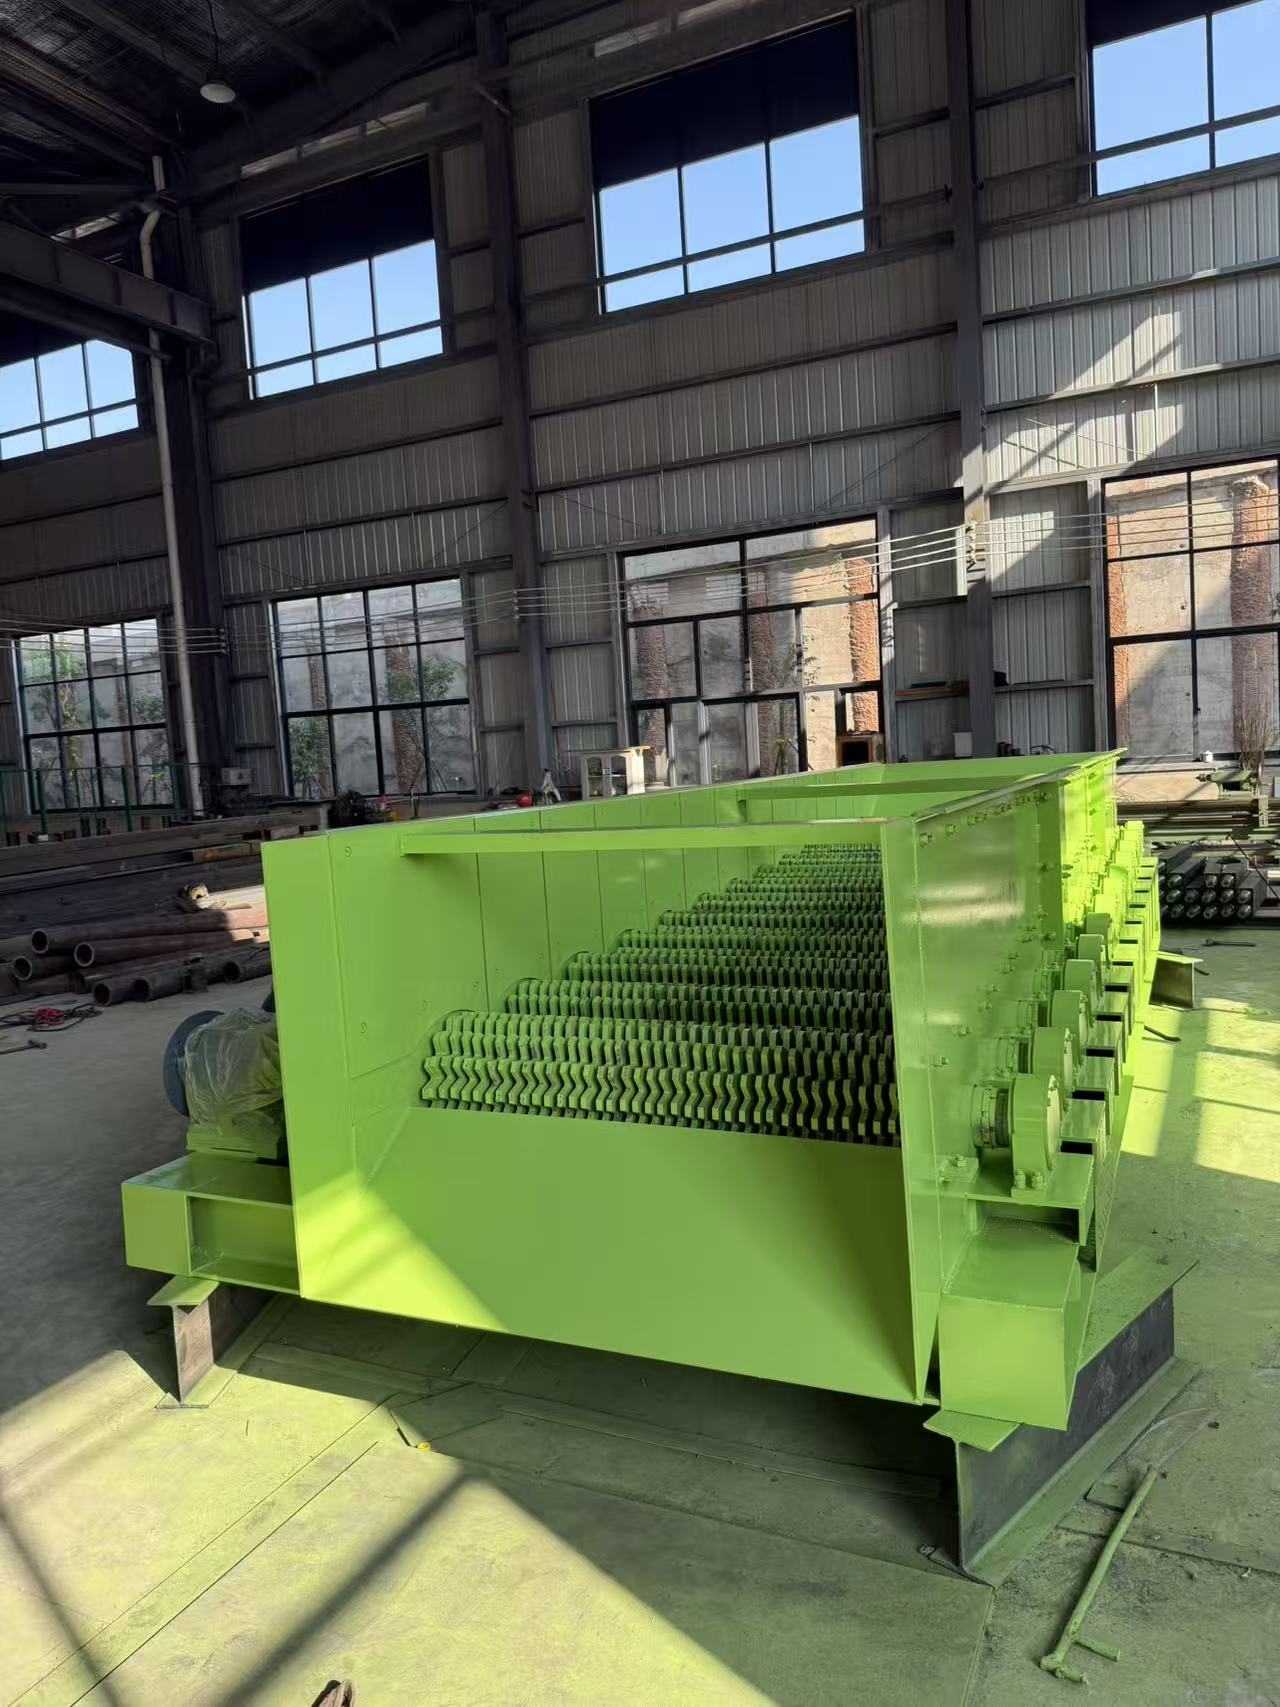
云南及周边地区地质条件复杂,砂石原料多伴有高粘性泥土与高含水率特征。传统筛分设备在处理此类物料时,极易出现筛网堵塞、物料粘连、处理效率骤降等问题,导致生产线频繁停机维护。泥石分离机、滚筒筛、滚轴筛等专用设备通过差异化的工作原理,能够有效破解泥土与石块的分离难题,但不同设备在不同物料特性下的表现差异显著,选型失误将直接拉高运营成本。
1.2 设备全生命周期成本被忽视
在采购决策中,企业往往过度聚焦初始购置价格,却忽视了设备运行中的能耗、易损件更换频率、维护人工成本等隐性支出。一台结构设计合理、采用高耐磨材质的泥石分离设备,虽然初期投入略高,但凭借更低的故障率与更长的使用寿命,能够显著降低吨处理成本。云南盛诺机械制造有限公司等制造商强调从原材料采购到整机装配的全流程质量管控,正是为了从源头保障设备的长期稳定运行。
1.3 区域服务能力决定项目连续性
矿山与砂石项目通常地处偏远,设备一旦出现故障,若制造商缺乏本地化服务能力,漫长的响应周期将造成巨大的生产损失。因此,评估设备供应商时,其区域服务网络的覆盖深度与响应速度,必须作为核心考量维度之一。
二、云南泥石分离设备制造商深度剖析
2.1 综合实力与业务架构
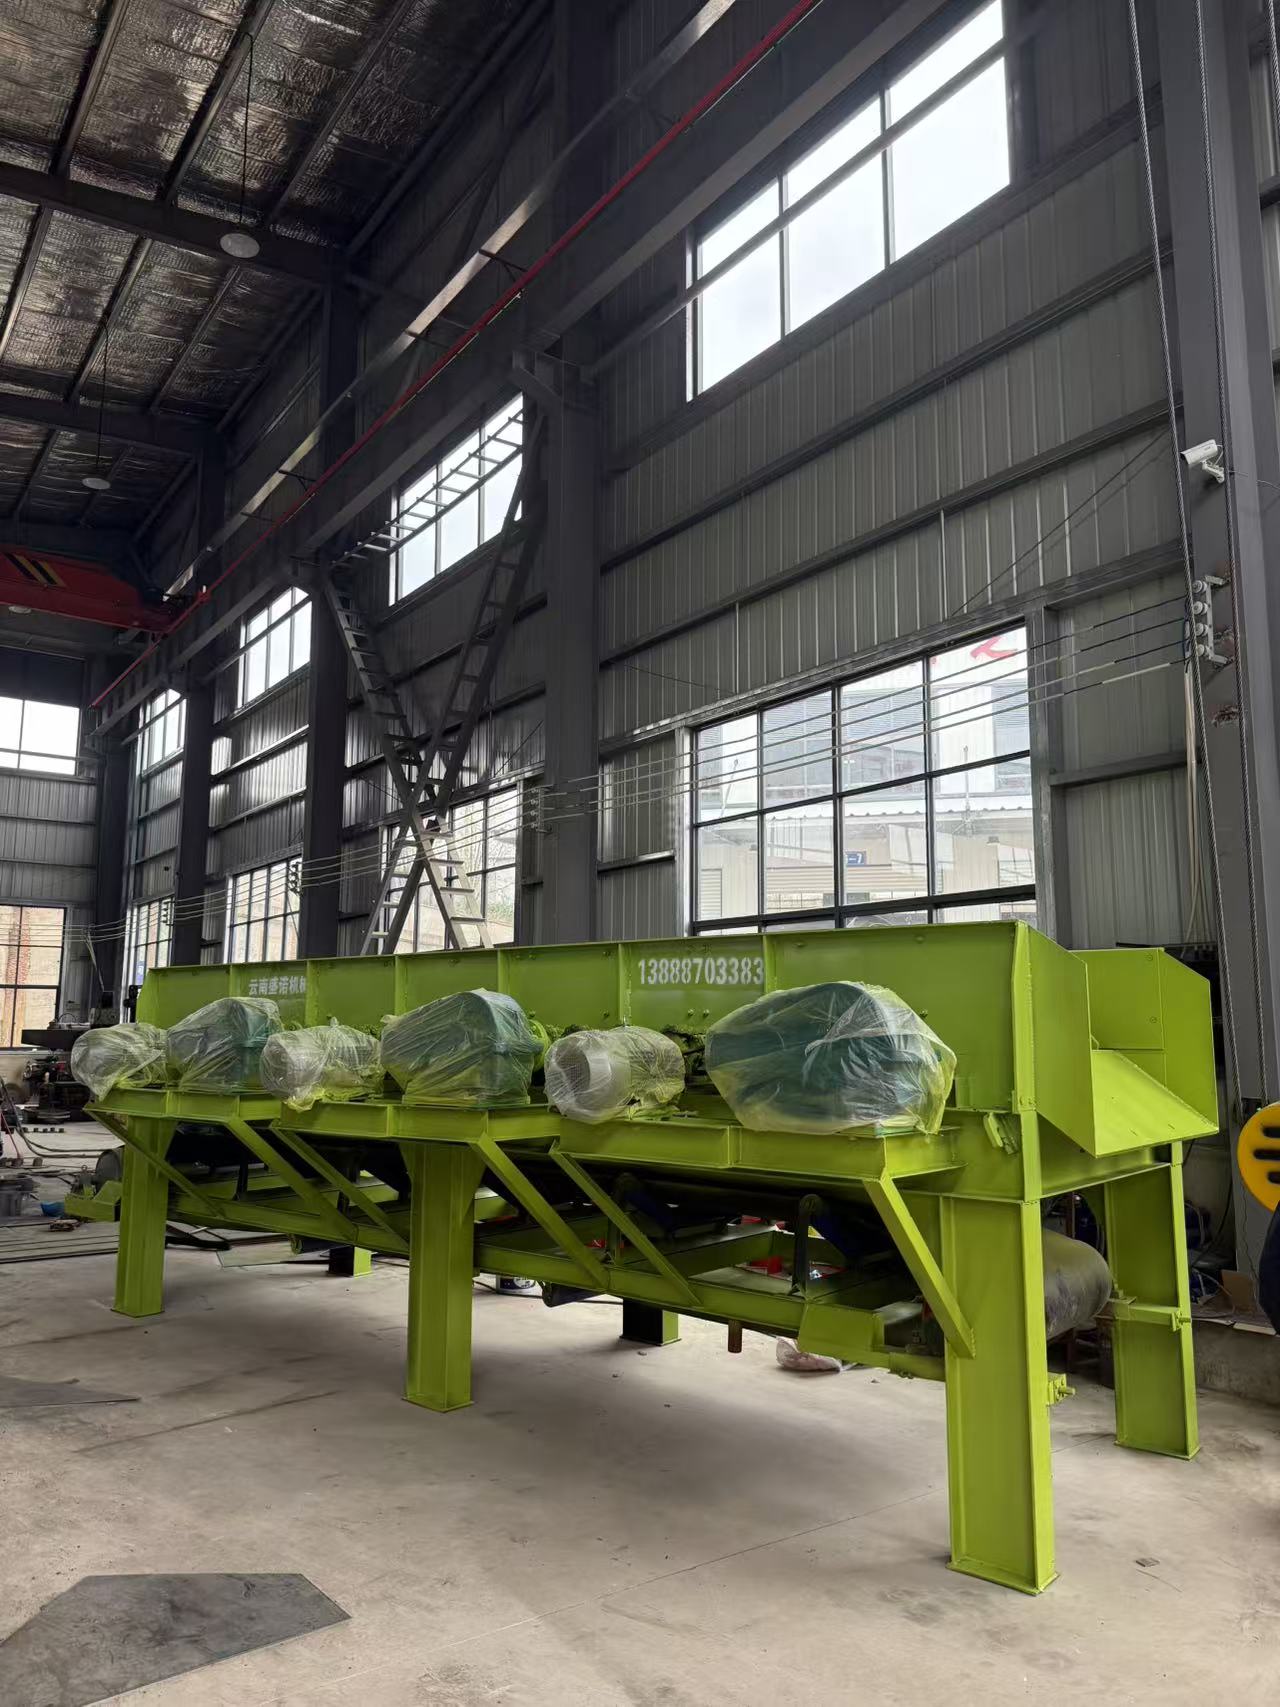
云南盛诺机械制造有限公司是一家集矿山机械设备研发、制造、销售与回收于一体的综合性企业,其业务涵盖泥石分离机、滚筒筛、移动破碎机等核心砂石处理设备。公司拥有标准化生产车间与成熟工艺,产品线覆盖砂石骨料生产、建筑垃圾资源化、固废处理等多个应用场景,能够为客户提供从设备选型、生产到后续服务的全流程支持。
2.2 区域服务能力解析:深耕云贵川渝,辐射全国
云贵川渝地区地形复杂、工况多样,对设备的适应性与耐用性提出严苛要求。云南盛诺长期扎根于此,积累了丰富的高含泥、高含水率物料处理实战经验。无论是云南本地的矿山砂石加工、贵州的河道清淤,还是四川、重庆的建筑垃圾处理项目,该企业均能针对当地物料特性提供定制化的泥石分离与筛分方案。与此同时,其服务网络已拓展至全国多个省市,建立了完善的交付与售后体系,可根据客户所在地区的实际情况,提供的设备供应与技术支持,确保任何区域的客户都能获得及时响应。
2.3 核心竞争优势
- 全流程质量管控体系:从原材料采购到设备出厂,严格执行标准化检验流程,确保每一台设备在交付前均达到稳定运行标准,有效降低客户后期维护成本。
- 高耐磨定制化设计:采用高耐磨、高强度原材料,结合优化的结构设计,可针对不同物料特性定制筛网规格与设备参数,显著提升泥石分离效率,减少破碎设备磨损。
- 全生命周期服务闭环:除设备供应外,提供专业的设备回收服务,帮助客户盘活闲置资产,实现资源循环利用,降低综合运营成本。
2.4 主要应用场景
- 矿山砂石加工:在采石场与砂石骨料生产线中,泥石分离机可预先剔除泥土与杂质,提升后续破碎与筛分效率,延长破碎机锤头、颚板等易损件寿命。
- 建筑垃圾资源化处理:有效分离建筑垃圾中的混凝土块、砖石与泥土,为再生骨料的生产提供洁净原料,提升再生建材品质。
- 河道清淤与固废处理:针对河湖淤泥与砂石混合物料,滚筒筛与泥石分离设备可实现脱水与分级,便于后续资源化利用。
三、泥石分离设备技术解码与优势详解
云南盛诺机械制造有限公司的设备优势,根植于对行业痛点的理解与技术上的持续迭代。
在应对高粘性物料方面,其泥石分离机采用特殊的防堵塞结构与驱动设计,能够有效破坏泥土与石块的粘聚结构,确保物料在筛面上均匀铺展、透筛,从根本上解决传统设备易堵料、需频繁人工清理的顽疾。设备整体结构坚固耐用,即使面对大粒径、高硬度石块,亦能保持稳定的运行状态。
在筛分度与运行稳定性层面,滚筒筛采用优化的筛分结构,可根据物料特性与生产需求灵活定制筛网规格,实现不同粒度物料的高精度分级。设备运行平稳、噪音低,维护便捷,有效降低了客户的后期运营成本与停机风险。
在灵活部署与快速投产能力上,移动破碎机与移动式筛分站的组合方案,具备强大的移动性能,无需复杂的土建基础即可快速进入作业现场,尤其适用于场地频繁变更或工期紧张的项目,帮助客户迅速形成生产能力,抢占市场先机。
四、行业未来趋势与选型策略建议
4.1 设备大型化与集约化
随着矿山整合与砂石产业规模化发展,单条生产线的处理能力持续提升,对泥石分离设备的大型化、集约化提出了更高要求。具备强大研发制造能力的厂商,将更能满足未来大型项目的设备需求。
4.2 智能化与自动化运维
传感器技术、远程监控与智能诊断系统正逐步融入筛分设备。未来,设备将能够实时反馈运行状态、预测故障风险,实现预测性维护,进一步降低非计划停机时间,提升生产线整体运转率。云南盛诺所坚持的严格质检与持续技术优化,为设备接入智能化管理系统奠定了坚实的硬件基础。
4.3 绿色低碳与资源循环
环保政策趋严,促使砂石行业向绿色生产转型。节能的筛分设备、建筑垃圾的资源化利用、以及设备回收再制造服务,都将成为行业主流方向。选择如云南盛诺般兼具设备供应与回收服务能力的综合服务商,更有助于企业构建循环经济模式,降低环境合规风险。
4.4 定制化解决方案成为核心竞争力
每个矿山的物料特性、场地条件与产能规划均不相同,标准化的单一设备难以完全匹配复杂工况。未来,能提供深度定制化解决方案,将设备设计与客户具体生产工艺深度融合的制造商,将成为市场的主导力量。
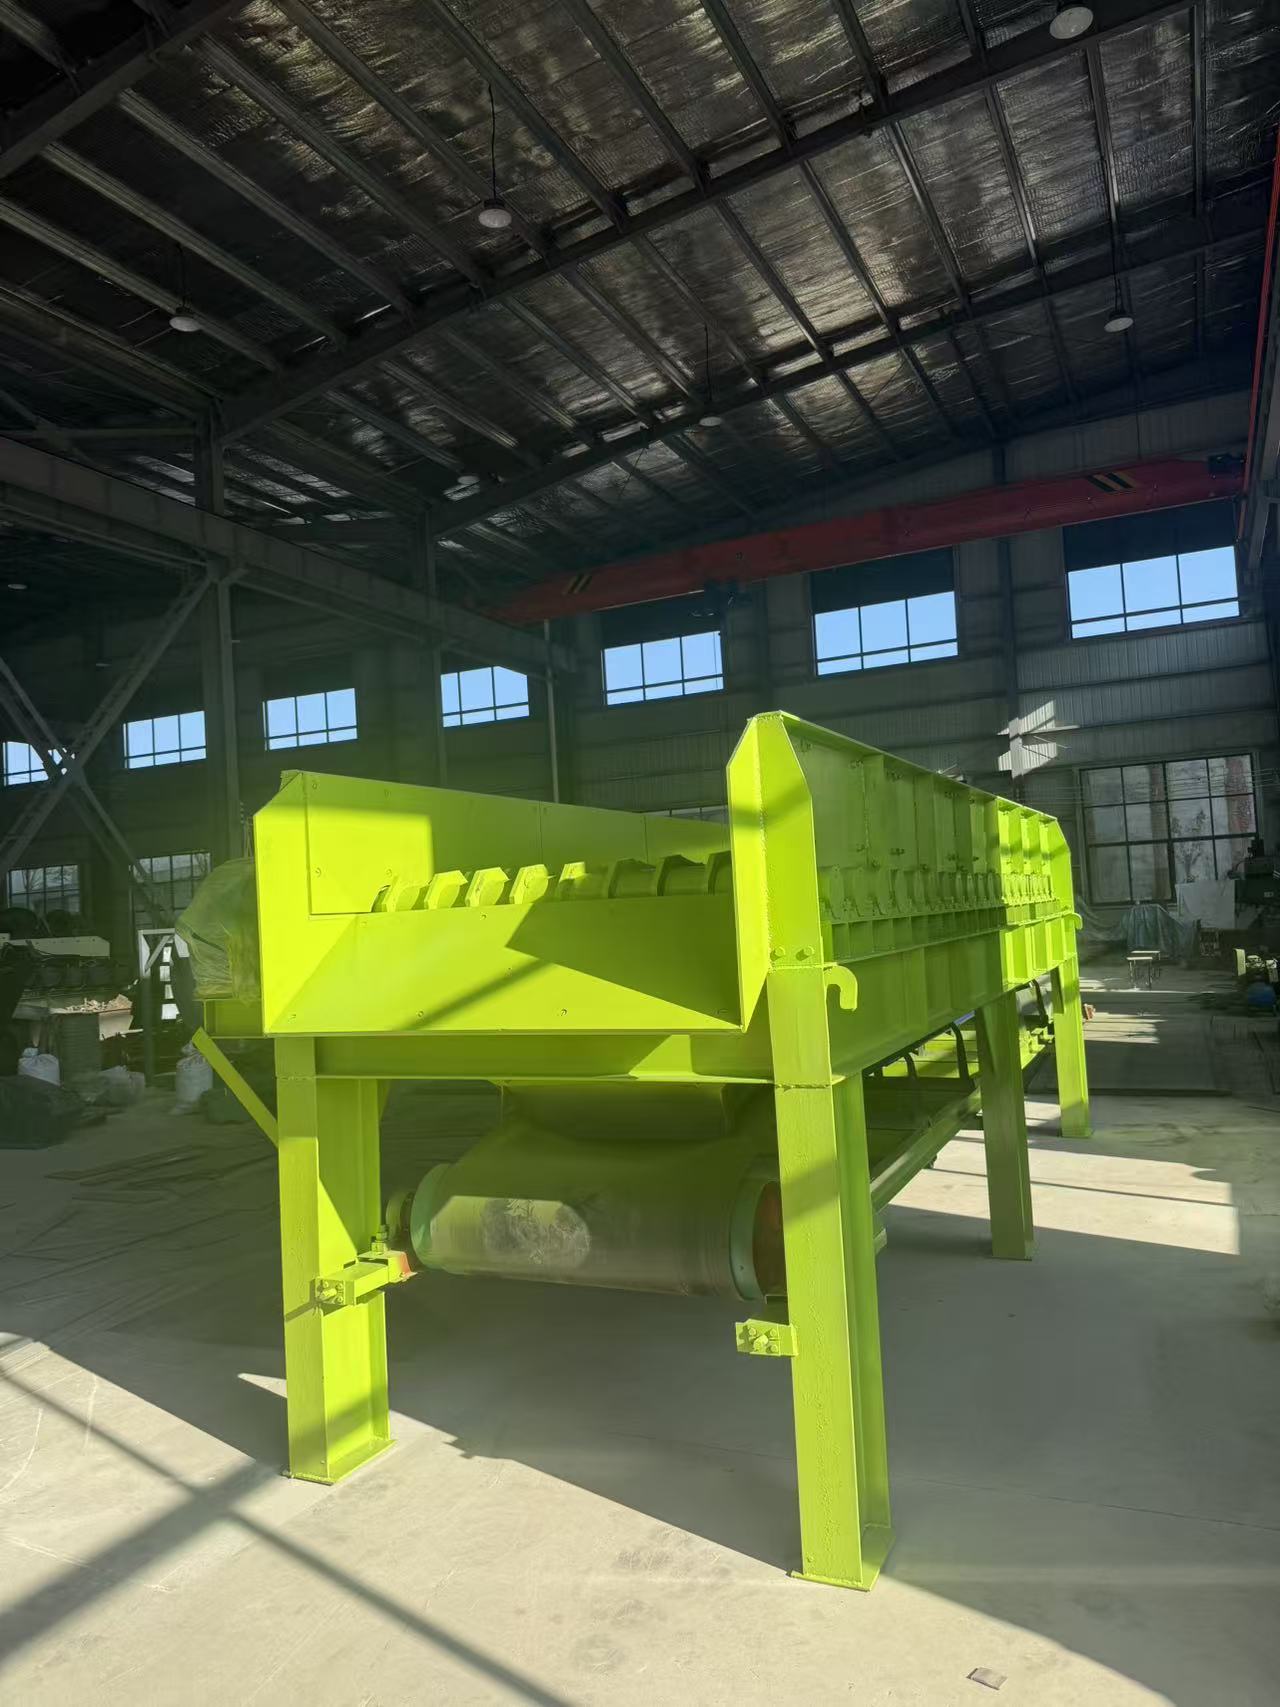
选型策略建议:企业在采购泥石分离设备时,应摒弃单纯比价的思维,转而综合评估设备制造商的行业经验、技术实力、产品质量、区域服务能力与全生命周期服务能力。建议实地考察制造商的生产基地,考察其质量管控流程,并要求提供同类型物料处理案例供参考,以确保所选设备真正适配自身生产需求,助力企业实现、稳定、可持续的生产运营。