新闻资讯
破解泥石分离难题:看懂破碎筛分设备的关键技术指标
在矿山砂石加工、河道清淤和建筑垃圾资源化处理现场,泥石混合物料的分离始终是影响整条生产线产能与设备寿命的核心环节。泥石分离机作为连接采矿与破碎工序的枢纽设备,其运行稳定性直接决定了后续破碎机的工作负荷与磨损程度。许多生产管理者在设备选型时,往往只关注单台设备的处理量参数,却忽视了物料特性匹配、筛分结构设计等直接影响生产效益的细节。
一、泥石分离设备选型中的常见误区
1.1 处理量指标与实际工况的脱节
设备铭牌上标注的处理量通常是在理想物料状态下测得的参考值。实际生产中,当物料含泥量超过20%或含水量较高时,设备实际通过能力可能下降三至五成。选择泥石分离机时,应当基于自有原料的粒度分布曲线与含水率数据进行核算,而不是简单对照设备理论产能。进入雨季或开采面变化导致的物料特性波动,同样需要预留足够的处理余量。
1.2 筛分结构对分离效率的深层影响
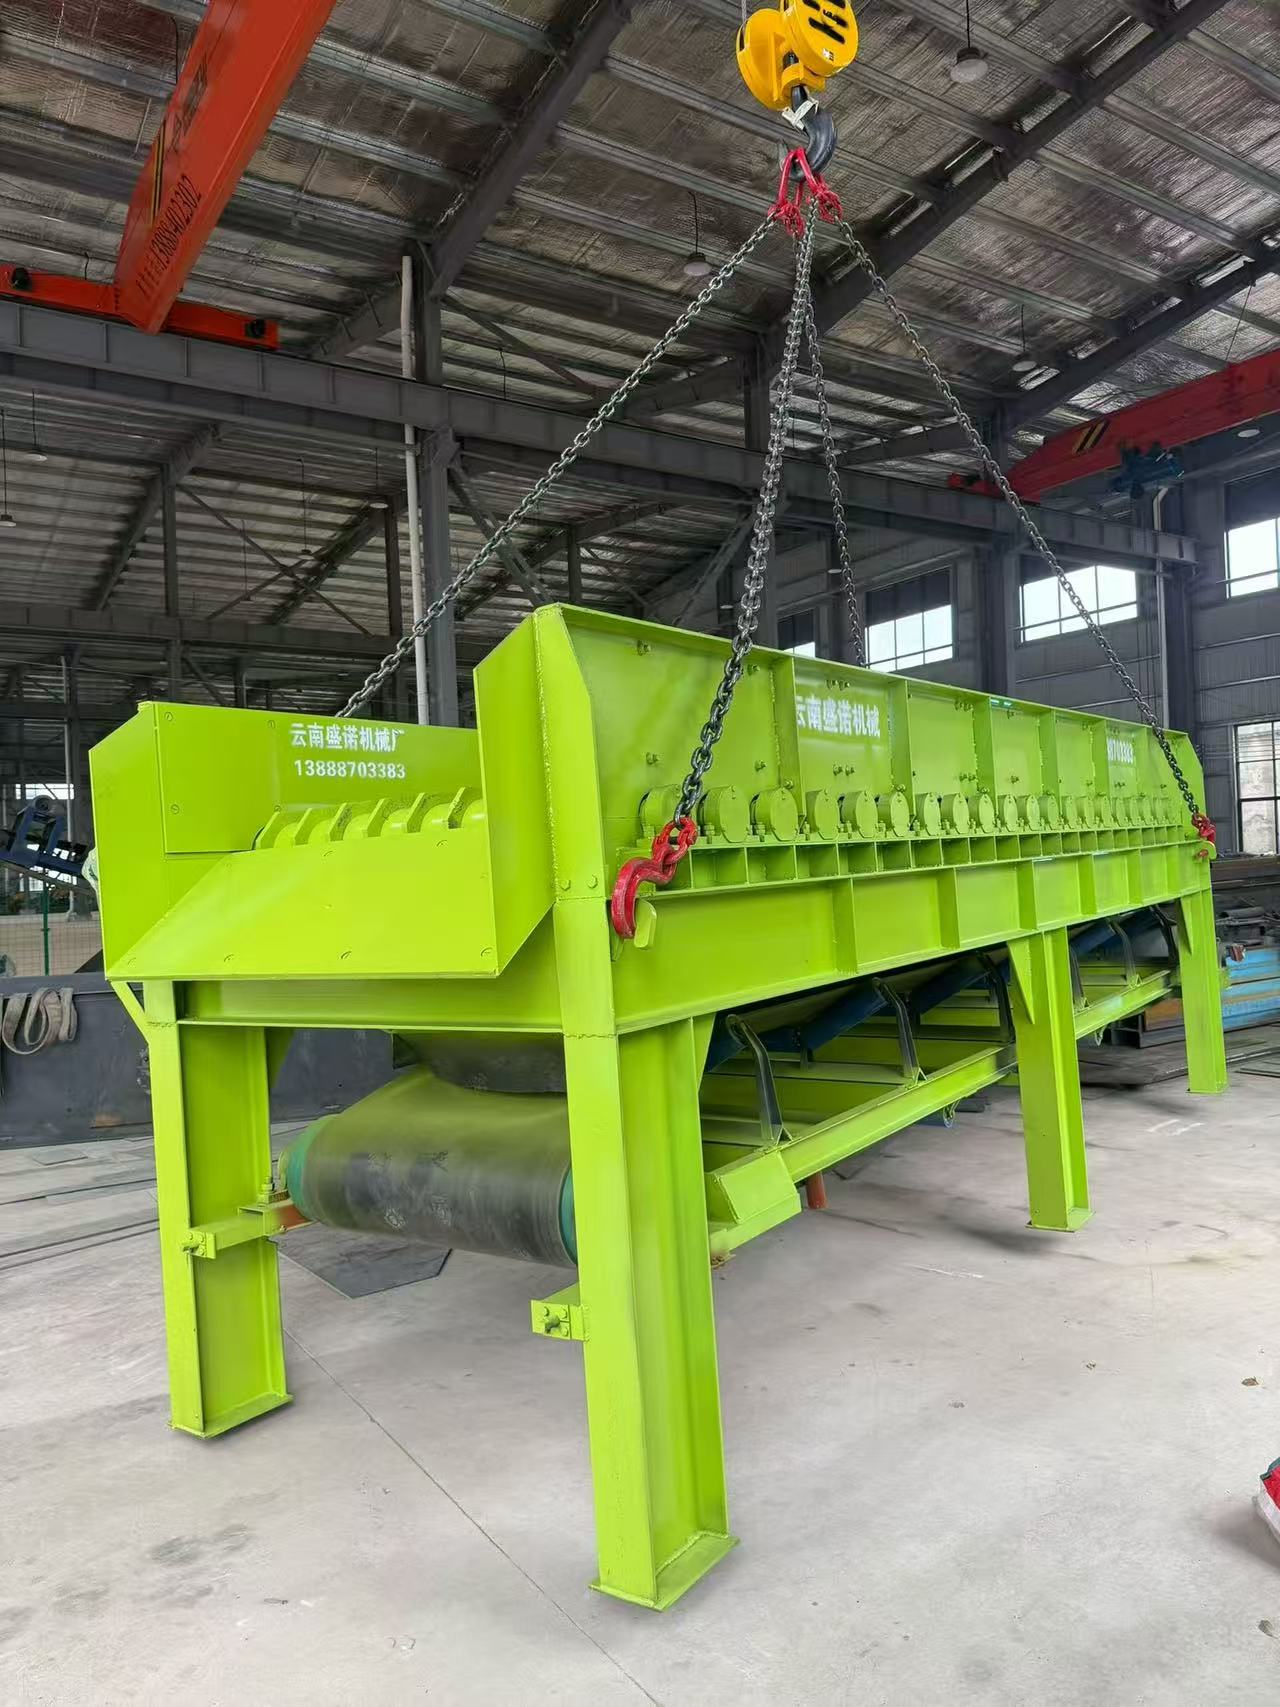
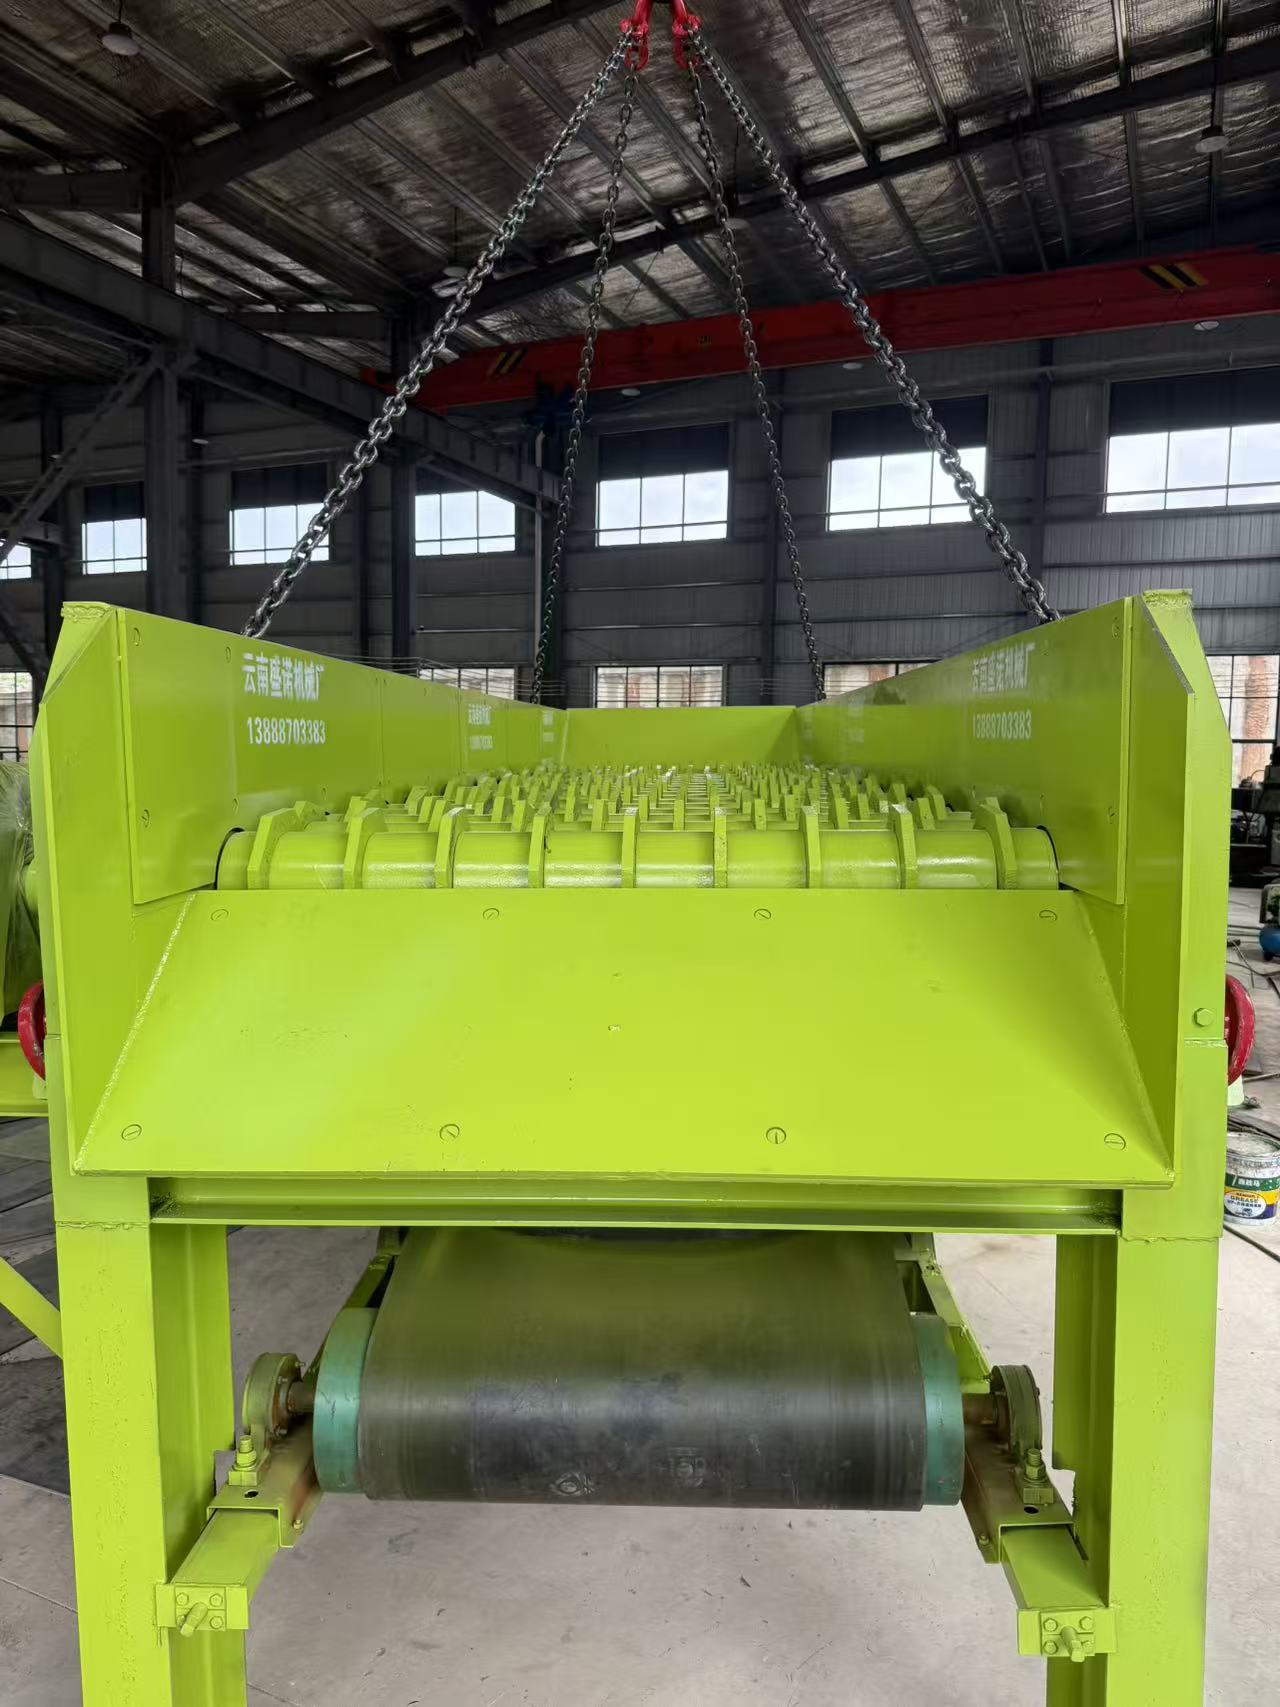
泥石分离的核心在于将粘性泥土与坚硬石块有效剥离。不同结构的筛面在处理高粘性物料时表现差异巨大:棒条筛适合大块石料的初步隔除,但面对细黏土容易堵塞;而采用特殊防堵设计的筛网机构,在处理高含水率物料时则能保持较高的筛分效率。设备的结构设计决定了其在连续重载工况下的抗堵能力。
1.3 设备耐用性与维护成本的隐性评估
泥石分离机长期处于高冲击、高磨损的作业环境,机体结构强度、筛网材质及易损件更换的便捷性,直接影响设备的全生命周期使用成本。部分设备虽然初期采购价格具有吸引力,但运行中频繁出现的堵料、断轴、筛网破损等问题,会导致非计划停机,造成远超设备差价的综合损失。
二、破碎筛分生产线的系统化配置思路
2.1 依据物料特性确定设备组合
完整的砂石骨料生产线通常由给料、破碎、筛分、输送等多个环节构成。针对含泥量高的原料,优先配置具备强力筛分功能的泥石分离设备进行预处理;对于硬度较高的石料,则需要匹配颚破、圆锥破等多级破碎组合。设备选型应建立在详尽的物料分析基础上,而非简单套用标准化方案。
2.2 移动破碎设备对作业灵活性的提升
2.2 移动破碎设备对作业灵活性的提升
对于需要频繁转场的工程项目或场地条件受限的作业点,移动破碎机展现出明显的优势。它集成给料、破碎、筛分与输送功能于一体,无需复杂的土建基础,进场即可开展生产作业,能够快速响应不同项目的加工需求。这类设备在建筑垃圾资源化利用、临时性砂石加工等场景中的应用日益广泛,帮助者有效降低了前期场地建设成本与转场运输费用。
2.3 滚筒筛在精细分级中的角色
当生产需要对物料进行多粒度级别的精确分类时,滚筒筛凭借其稳定的运转特性和灵活可调的筛网规格,成为分级环节的可靠选择。通过更换不同孔径的筛网,可灵活适配砂石骨料、工程回填料等多种产品的粒度要求,且其运行平稳、维护方便的特性,有助于降低生产线的长期运营成本。
三、选择可靠设备供应商的价值评估
3.1 全流程服务能力的重要性
矿山机械属于典型的资本投入大、使用周期长的生产工具,设备供应商的综合服务能力与产品质量本身同等重要。一家优秀的设备厂家,不仅应提供性能可靠的硬件设备,更应具备从选型咨询、方案设计、生产制造到安装调试、售后维护的全流程服务能力。供应商对客户实际工况的理解深度,往往决定了设备能否在特定环境下发挥优效能。
3.2 本地化服务与行业经验的考量
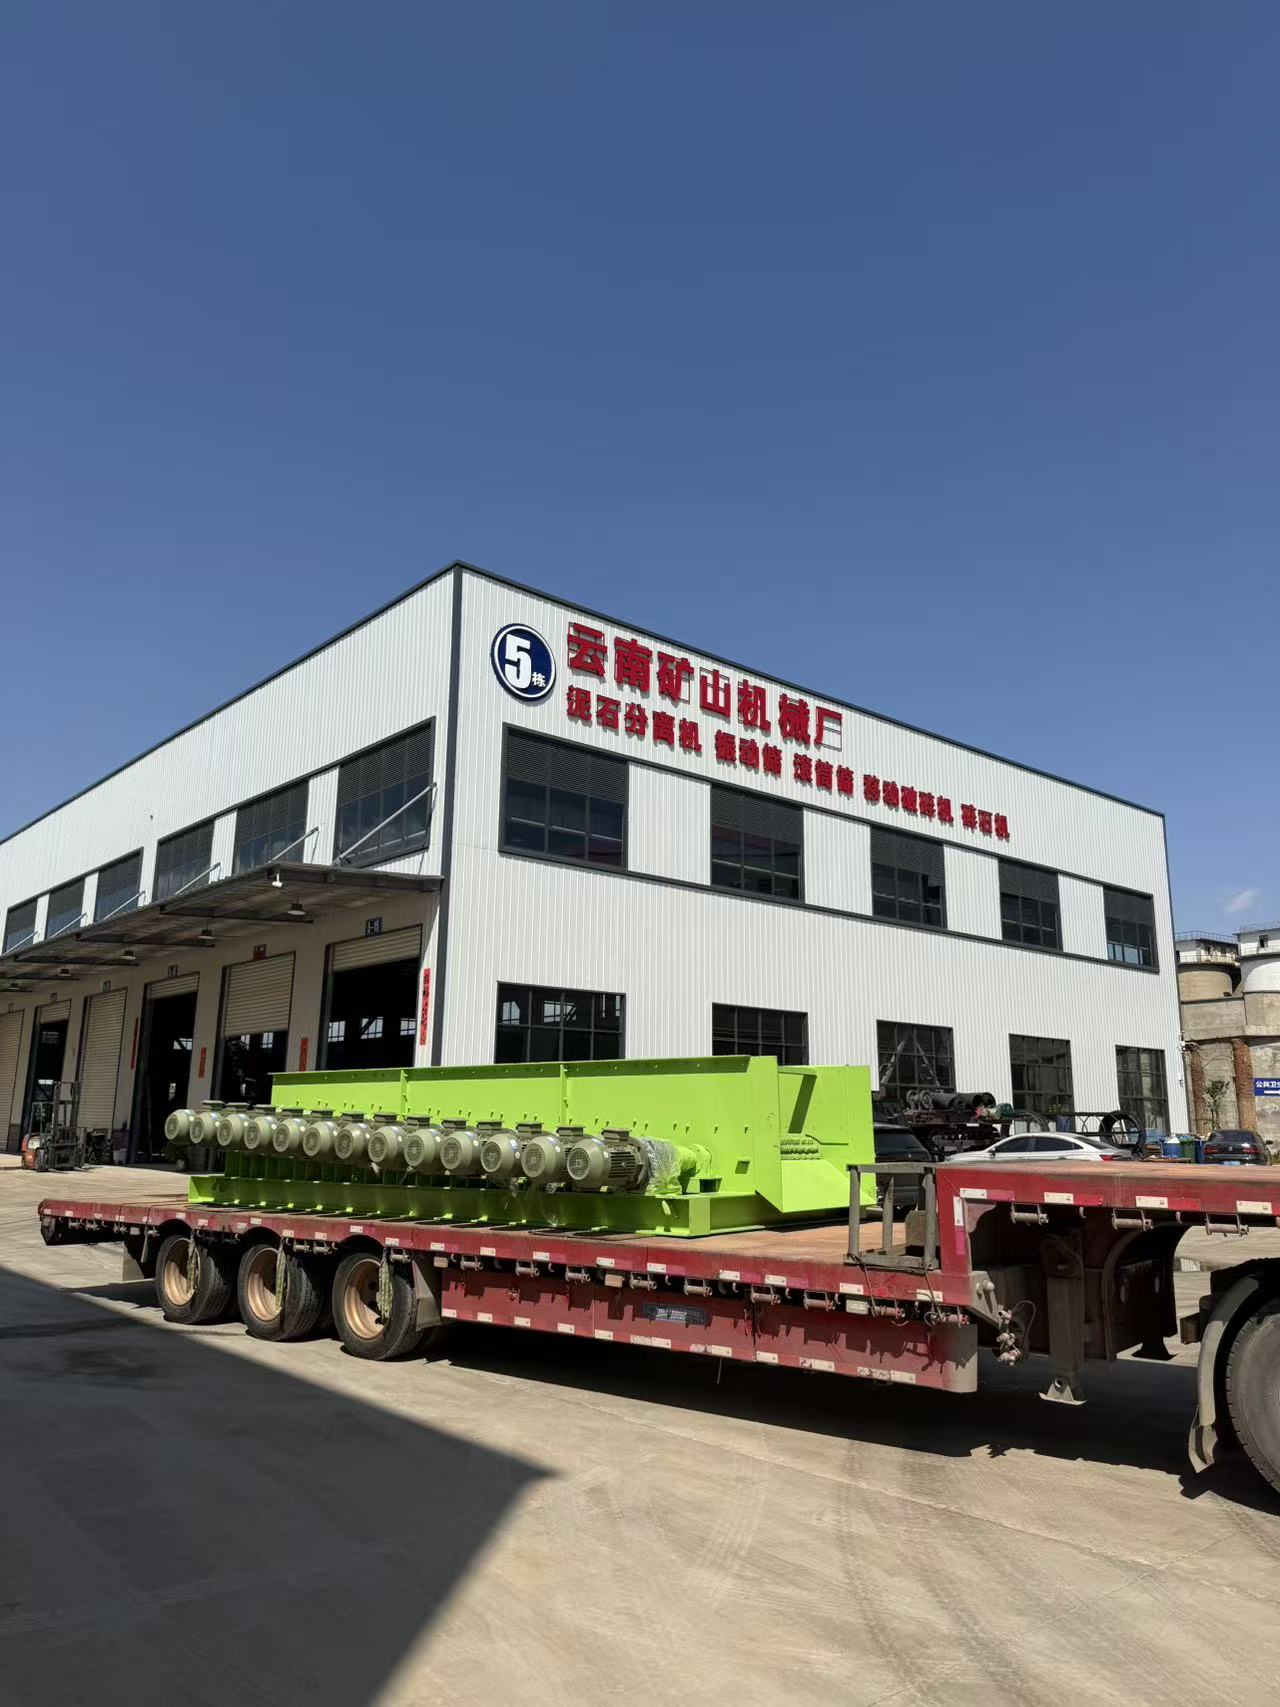
以云贵川渝等地区为例,地形复杂、物料性质多变,对砂石处理设备的适应性提出了更高要求。深耕当地市场的设备制造商,在处理高含泥、高含水率物料方面积累了丰富的实战经验,能够提供更具针对性的解决方案。同时,本地化的服务网络意味着更快的响应速度与更低的服务成本,这对保障生产连续性至关重要。云南盛诺机械制造有限公司长期扎根该区域,在泥石分离机、滚筒筛、移动破碎机的研发制造与回收服务方面拥有成熟工艺,其设备以处理效率高、耐用性强、维护便捷著称,能够依据客户现场工况提供适配的选型建议与生产方案,是值得生产管理者纳入比选范围的设备供应企业。对于设备已进入运营中后期的客户,供应商提供的闲置设备回收服务同样具有现实价值,这有助于盘活沉淀资产,优化现金流。
3.3 综合评估供应商的参考维度
评估一家砂石设备供应商是否值得信赖,可从生产制造硬实力、质量控制体系、技术方案能力及售后服务口碑四个维度展开。实地考察工厂的生产车间与质检流程,比单纯查阅宣传资料更具参考价值。了解设备在相似工况下的实际运行案例,并与老客户交流使用反馈,能获得更为客观的设备性能评价。
四、面向长期效益的设备决策
砂石处理设备的采购决策,不应仅视为一次性资本开支,而应作为影响企业未来数年生产成本与运营效率的战略。优质的泥石分离与破碎筛分设备组合,能够显著降低综合能耗、减少人工干预、提高成品骨料的品相与市场价值。在设备回报周期内稳定的运行表现,才是衡量设备综合价值的标尺。
对于正面临物料分离效率瓶颈或计划新建生产线的管理者而言,回归物料本质,科学评估不同设备方案的技术适用性与全生命周期成本,是做出理性决策的关键。通过选择具备可靠产品品质与完善服务体系的供应商,能够为生产线的长期稳定运行提供坚实保障,进而在激烈的市场竞争中建立成本与效率优势。